Si vous recherchez de l'acier inoxydable pour des applications soudées (échangeurs de chaleur, pièces de four, systèmes d'échappement ou équipements pétrochimiques), vous avez probablement déjà été confronté au choix entre l'acier inoxydable 410 et 410S. La différence est plus importante que la plupart des fournisseurs ne le laissent entendre.
L'acier 410 est un acier martensitique qui durcit dans la zone affectée thermiquement par la soudure, nécessitant un préchauffage et un recuit après soudage pour éviter les fissures. L' acier 410S est un acier ferritique qui reste tendre et ductile tout au long du cycle thermique de soudage , ce qui en fait le choix idéal lorsque la soudabilité est primordiale.
Ce guide couvre tout ce qu'un acheteur ou un ingénieur de fabrication doit savoir sur le soudage de l'acier 410S : choix du métal d'apport, exigences de préchauffage, traitement après soudage, prévention des défauts et comparaison avec le soudage de l'acier 410. Si vous avez besoin de matériaux 410S pour votre projet, demandez un devis à Huaxiao Metal — nous fournissons des bobines laminées à froid, des bobines laminées à chaud, des tôles et des plaques 410S avec une documentation MTC complète.
Pourquoi l'acier 410S est l'alternative soudable à l'acier 410
La différence carbone qui change tout
La principale différence entre le 410 et le 410S réside dans leur teneur en carbone :
| Niveau | Carbone (maximum) | Microstructure | durcissable |
|---|---|---|---|
| 410 | 0.08 to 0.15 % | Martensitique | Oui — HRC 40-50 après trempe |
| 410S | ≤0.08% | Ferritique | Non, il reste mou. |
Lors du soudage de l'acier 410, la zone affectée thermiquement (ZAT) atteint une température supérieure à la température critique, puis refroidit rapidement. La forte teneur en carbone de la ZAT entraîne sa transformation en martensite dure et cassante. Sans préchauffage ni recuit après soudage, cette martensite se fissure, parfois immédiatement, parfois plusieurs semaines plus tard en service.
L'acier 410S évite complètement ce problème. Sa faible teneur en carbone empêche la formation de martensite, préservant ainsi la zone affectée thermiquement (ZAT) ferritique et ductile. C'est pourquoi, selon la norme ASTM A240, l'acier 410S est classé UNS S41008 comme acier inoxydable ferritique non trempable, et non comme « martensitique à faible teneur en carbone », contrairement à ce qu'affirment certaines sources. Pour une comparaison plus détaillée, consultez notre guide comparatif des aciers inoxydables 410 et 410S.
Ferritique vs Martensitique : Ce que cela signifie au niveau de la soudure
| Propriétés | 410S (Ferritique) | 410 (Martensitique) |
|---|---|---|
| ZAT après soudage | ferrite douce et ductile | martensite dure et cassante |
| Risque de fissuration | Low | Haute puissance sans préchauffage |
| Préchauffage requis | Généralement non (150-200 °C en option pour les sections épaisses) | Oui, 250-350 °C obligatoire |
| Recuit après soudage | Pas nécessaire | Obligatoire (700-750°C) |
| Métal d'apport | AWS E/ER 309L ou 430 | AWS E/ER 410 ou ERNiCr-3 |
Ce tableau explique pourquoi le procédé 410S permet de gagner du temps et de réduire les coûts de fabrication. Pas de préchauffage. Pas de cycle de four après soudage. Pas de risque de fissuration différée. Pour les structures soudées, le procédé 410S est tout simplement le meilleur choix.
Aperçu des propriétés de soudage du 410S
| Paramètre | Recommandation |
|---|---|
| Indice de soudabilité | Bon à excellent |
| Préchauffer | Non requis pour ≤ 3 mm ; 150-200 °C pour > 3 mm ou les joints contraints |
| Température intermédiaire | Conserver à une température inférieure à 150°C |
| produit de comblement recommandé | AWS E/ER 309L (le plus courant), E/ER 430 (chimie correspondante) |
| Gaz de protection (GTAW/GMAW) | 98 % d'Ar + 2 % d'O₂ ou Ar pur |
| Traitement thermique après soudage | Détente thermique optionnelle à 700-750 °C |
| Risque de sensibilisation | Faible (mais éviter une exposition prolongée entre 450 et 850 °C) |
| risque de croissance des céréales | Modéré — maintenir un faible apport de chaleur |
Méthodes de soudage pour l'acier inoxydable 410S
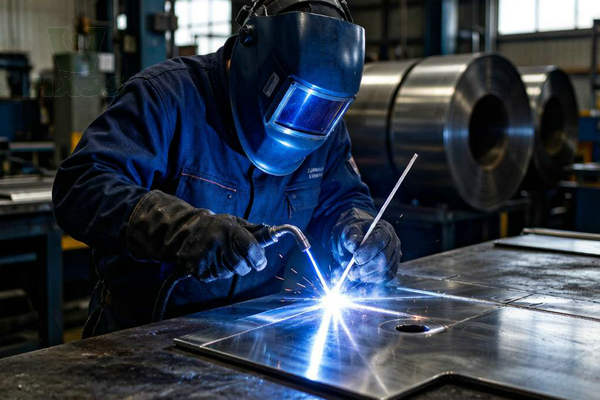
Soudage GTAW (TIG) — Recommandé pour la passe de fond
Le soudage TIG offre un contrôle optimal de l'apport de chaleur et produit des passes de fond nettes et de haute qualité. Utilisez une électrode de tungstène thorié à 2 %, un gaz de protection composé de 98 % d'argon et de 2 % d'oxygène, et un fil d'apport ER309L (diamètre de 1.6 mm ou 2.4 mm). Maintenez une longueur d'arc courte et une vitesse de déplacement constante. Le soudage TIG est idéal pour les tôles fines en acier 410S (0.5 à 3 mm), couramment utilisées dans la fabrication d'échangeurs de chaleur.
GMAW (MIG) — Remplissage à haute productivité
Pour les pièces épaisses et le soudage en production, le procédé MIG offre des taux de dépôt plus élevés. Utilisez le transfert par court-circuit ou par pulvérisation pulsée avec du fil ER309L (0.8 mm ou 1.0 mm). Réglez la vitesse de dévidage du fil pour maintenir un faible apport de chaleur ; l’objectif est une pénétration complète sans croissance excessive du grain dans la ZAT.
SMAW — Réparations sur le terrain
Pour les réparations sur site où la protection gazeuse est impossible, le soudage à l'arc avec électrodes E309L (3.2 mm) est une solution efficace. Notez que le soudage SMAW génère un apport de chaleur supérieur au soudage TIG et est donc moins adapté aux matériaux de faible épaisseur.
Soudage par résistance
L'acier 410S se prête bien au soudage par points et au soudage à la molette, un atout majeur dans la fabrication des systèmes d'échappement automobiles. Sa structure ferritique garantit des cordons de soudure réguliers, sans fragilisation martensitique. C'est pourquoi l'acier 410S est largement utilisé dans la production de tubes d'échappement soudés.
Guide de sélection des métaux d'apport
| Métal d'apport | Classe AWS | Quand utiliser | Caractéristiques |
|---|---|---|---|
| ER309L | AWS-A5.9 | Le plus courant ; différent de l'acier au carbone ou austénitique | Ductilité élevée, résistance à la fissuration, rapport Cr/Ni légèrement supérieur. |
| ER430 | AWS-A5.9 | Composition chimique identique ; soudure de même couleur | Structure ferritique identique, ductilité inférieure à celle de l'acier 309L |
| ER410 | AWS-A5.9 | En reproduisant exactement la chimie 410S | Risque de durcissement en cas d'absorption de carbone. |
| ENiCr-3 (Alliage 82) | AWS-A5.14 | Contrairement aux alliages de nickel ou aux joints à haute contrainte | Excellente résistance aux fissures, coût élevé |
Conseil d'achat : Privilégiez l'ER309L pour la plupart des applications. Il offre le meilleur compromis entre soudabilité, résistance à la fissuration et coût. Sa teneur légèrement supérieure en chrome et en nickel par rapport à l'acier de base 410S ne pose généralement pas de problème en conditions d'utilisation.
Température de préchauffage et entre passes
L'un des principaux avantages du 410S est qu'il ne nécessite généralement pas de préchauffage . Cela permet de gagner un temps précieux lors de la fabrication.
| Épaisseur de section | Recommandation de préchauffage | Raison |
|---|---|---|
| ≤ 3mm | Aucun besoin | Faible contrainte thermique, les sections minces refroidissent uniformément |
| 3-6mm | Optionnel 150°C | Réduit le gradient thermique pour des épaisseurs modérées. |
| > 6mm | Température recommandée : 150-200 °C | Prévient la fracture fragile des articulations épaisses et comprimées |
Température entre passes : Maintenir en dessous de 150 °C entre les passes de soudage. Une température excessive entre passes favorise la croissance des grains dans la ZAT ferritique, ce qui réduit la ténacité.
Avertissement : Ne jamais préchauffer l'acier 410S au-dessus de 425 °C. Une exposition prolongée dans la plage de 425 à 600 °C provoque une fragilisation à 475 °C — une perte permanente de ténacité qui ne peut être inversée sans un recuit complet.
Traitement thermique après soudage
Pour la plupart des applications de soudage 410S, aucun traitement thermique après soudage n'est requis . La zone affectée thermiquement (ZAT) ne durcit pas, il n'est donc pas nécessaire de procéder à un recuit d'adoucissement.
| Situation | Recommandation PWHT |
|---|---|
| Structures soudées standard | Aucun requis |
| Soudages à section épaisse à haute contrainte | Détente thermique à 700-750 °C, refroidissement au four |
| Soudures soumises à des charges thermiques cycliques | Détente des contraintes recommandée à 700-750 °C |
| Soudures en milieu corrosif (environnements H₂S) | Détensionnement à 700-750 °C selon la norme NACE MR0175 |
Lors du traitement de relaxation des contraintes, chauffer uniformément à 700-750 °C, maintenir cette température pendant 1 heure par tranche de 25 mm d'épaisseur, puis refroidir au four à une température inférieure à 425 °C avant de refroidir à l'air. Ne jamais refroidir lentement entre 425 et 600 °C : il s'agit de la zone de fragilisation.
Comparaison des procédés de soudage 410S et 410
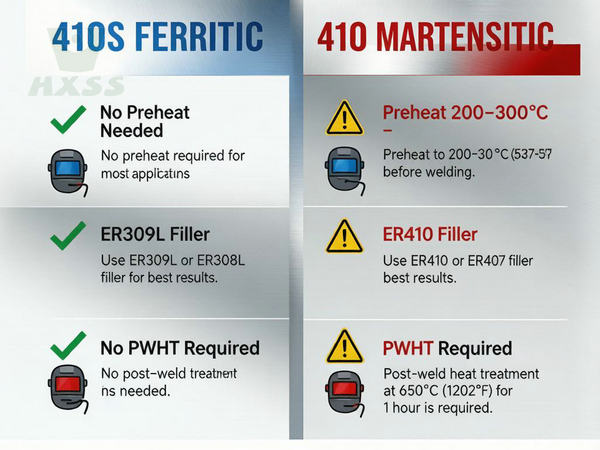
| Paramètre de soudage | 410S (Ferritique) | 410 (Martensitique) |
|---|---|---|
| Préchauffer | Aucun / 150-200 °C | 250-350°C obligatoire |
| Métal d'apport | ER309L ou ER430 | ER410 ou ERNiCr-3 |
| Traitement post-soudure | Aucun / optionnel 700-750 °C | Recuit obligatoire à 700-750 °C |
| Dureté HAZ | Reste souple (<89 HRB) | Durcit jusqu'à HRC 40-50 |
| Risque de fissuration | Très faible | Défoncé sans procédure appropriée |
| faisabilité de la réparation sur le terrain | Bon | Difficile — nécessite l'accès à la chaudière |
| coût total de fabrication | Coût en adjuvantation plus élevé. | Plus élevé (préchauffage + PWHT + cycle plus lent) |
| Applications typiques de soudage | Échangeurs de chaleur, échappement, pièces de fournaise | Corps de vannes, arbres de pompes (généralement usinés, non soudés) |
La différence de coût est significative. Un assemblage soudé 410 classique nécessite 2 à 4 heures de préchauffage et 4 à 8 heures de recuit après soudage. Le procédé 410S élimine ces deux étapes, réduisant ainsi le coût de fabrication des composants soudés de 20 à 30 %.
Défauts de soudage courants et comment les éviter
1. Croissance des grains dans la zone affectée thermiquement
Cause : Un apport de chaleur excessif provoque une croissance importante des grains de ferrite, ce qui réduit leur ténacité.
Solution : Utiliser des paramètres d’apport de chaleur faibles. Limiter l’apport de chaleur en une seule passe à 1.5-2.5 kJ/mm. Pour les soudures multipasses, laisser la température entre les passes descendre en dessous de 150 °C.
2. Sensibilisation (Corrosion intergranulaire)
Cause : Une exposition prolongée à 450-850 °C provoque la précipitation de carbure de chrome aux joints de grains, appauvrissant le chrome et créant des zones sensibles à la corrosion.
Solution : La faible teneur en carbone de l’acier 410S réduit ce risque par rapport à l’acier 410, mais il peut néanmoins se produire en cas de refroidissement très lent de pièces épaisses. Pour les assemblages soudés épais, il est recommandé d’utiliser un refroidissement rapide (soufflage d’air ou trempe à l’eau) entre 850 et 450 °C.
3. Fracture fragile sous forte contrainte
Cause : Bien que l’acier 410S ne forme pas de martensite, sa structure ferritique présente une ténacité inférieure à celle des aciers austénitiques. Les joints fortement contraints présentant des discontinuités en forme d’entaille peuvent se fissurer sous l’effet des contraintes résiduelles.
Solution : Concevoir les joints de manière à minimiser les contraintes. Éviter les caniveaux et les inclusions de laitier. Meuler les bords des soudures pour les lisser. Pour les soudures de forte épaisseur soumises à de fortes contraintes, appliquer un préchauffage à 150 °C et un traitement thermique de détente à 700-750 °C après soudage.
4. Fragilisation à 475 °C
Cause : Un service à long terme ou un refroidissement lent entre 425 et 600 °C provoque une précipitation alpha-prime, fragilisant l'acier de façon permanente.
Solution : Éviter toute exposition prolongée à cette plage de températures. En cas de fragilisation, un recuit complet à 780-830 °C permet de restaurer les propriétés.
Applications de soudage : les points forts du 410S
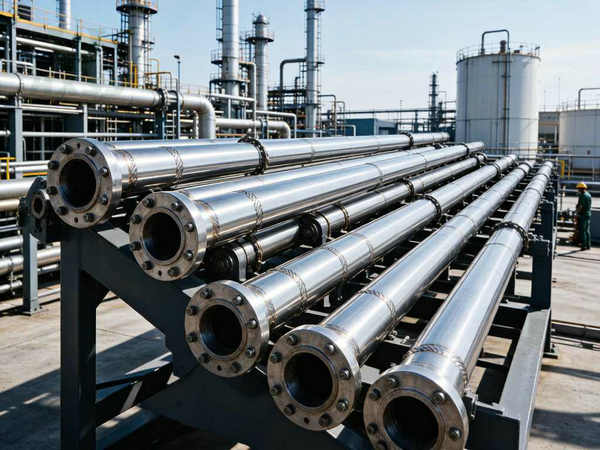
| Industrie | Composant | Pourquoi 410S | Alternative envisagée |
|---|---|---|---|
| Pétrochimique | Plateaux de colonnes de distillation | Soudable, résistant à l'oxydation jusqu'à 705 °C | 410 (soudure trop fragile), 304 (plus cher) |
| Automobile | Collecteurs et tuyaux d'échappement | Soudable, résistance modérée à l'oxydation, faible coût | 409 (similaire), 304 (coût excessif) |
| Production d'électricité | chicanes d'échangeur de chaleur | Bonne soudabilité, résistance à la corrosion modérée | 410 (nécessite un traitement thermique après soudage), 316L (coût plus élevé) |
| Aciéries | Couvercles de boîtes de recuit | Résiste aux cycles thermiques, soudable | 410 (fissures au niveau des soudures) |
| La transformation des aliments | Revêtements de réservoirs soudés (sans contact) | Soudable, compatible avec les matériaux alimentaires, magnétique | 430 (similaire), 304 (non magnétique) |
| Exploitation minière | Panneaux de criblage pour le traitement du minerai | Équilibre abrasion + soudabilité | 410 (plus dur mais non soudable) |
Si votre application nécessite du soudage et une exposition à des températures et à la corrosion modérées, l'acier 410S est probablement l'option la plus économique. Consultez nos spécifications de bobines laminées à froid et à chaud en acier 410S pour trouver le matériau adapté à votre fabrication.
Exigences de qualité pour l'acier 410S soudé
Lors de l'approvisionnement en acier 410S pour des applications soudées, vérifiez les points suivants avant de passer votre commande :
| Exigence | Que vérifier | Pourquoi ça compte |
|---|---|---|
| Teneur en carbone ≤0.08% | Demande de MTC, vérifier la valeur C | Teneur en carbone plus élevée = risque de martensite dans la ZAT |
| Conformité à la norme ASTM A240 | MTC doit faire référence à la norme ASTM A240 / ASME SA240 | Garantit que le matériau répond aux normes des appareils à pression |
| État de surface | Absence de calamine, décapé et passivé | L'oxyde de surface provoque la contamination de la soudure |
| Tolérance de planéité | Vérifiez le certificat du moulin pour connaître la valeur de planéité | Les déformations du matériau entraînent des jeux d'ajustement → défauts de soudure |
| Traçabilité des numéros de coulée | Chaque bobine/feuille doit comporter un numéro de coulée | Requis pour la qualification WPS et le suivi de la qualité |
| Vérification PMI | rapport de test XRF ou OES | Confirme que vous avez reçu le code 410S, et non les codes 410 ou 430. |
Chaque livraison de Huaxiao Metal inclut un certificat de conformité métal-produit (MTC) conforme à la norme EN 10204 3.1 avec analyse chimique complète. Pour en savoir plus, consultez notre guide sur le MTC conforme à la norme EN 10204. Nous fournissons également des rapports d'essais PMI et la documentation WPS pour les applications de soudage.
Normes et certifications
Normes internationales pour le soudage 410S
| Région | Standard | Domaine |
|---|---|---|
| États-Unis | ASTM A240/ASME SA240 | Spécifications des matériaux pour les plaques/feuilles/bobines 410S |
| États-Unis | AWS D1.6 | Code de soudage structural pour l'acier inoxydable |
| États-Unis | ASME Section IX | Qualification des procédures et des performances de soudage |
| Europe | EN 10088-2 | Tôle/plaque en acier inoxydable — 1.4000 (X6Cr13) |
| Europe | EN ISO 15614-1 | Qualification de procédure de soudage |
| Europe | FR 10204 3.1 | certificat d'essai en usine |
| Japon | JIS G4304/G4305 | Acier inoxydable laminé à chaud/à froid — SUS410S |
| Chine | GB / T 4237/4238 | Acier inoxydable laminé à chaud/à froid — 06Cr13 |
Conformité aux marchés d'exportation
| Aperçu | Certifications | Exigence |
|---|---|---|
| Union européenne | REACH / RoHS | Obligatoire pour toutes les importations d'acier inoxydable |
| Union européenne | Marquage CE (DESP 2014/68/UE) | Nécessaire pour les équipements sous pression |
| Amérique du Sud | Certificat d'origine | Requis pour le dédouanement (tarif préférentiel du Mercosur) |
| Amérique du Nord | Rapport d'essai des matériaux (MTR) | Nécessaire pour la fabrication selon le code ASME |
| Moyen-Orient | API 6A / ASME B31.3 | Nécessaire pour la tuyauterie et les équipements pétroliers et gaziers |
Pour une comparaison complète des normes internationales relatives à l'acier inoxydable, consultez notre comparatif ASTM A240 vs EN 10088 vs JIS G4304.
Approvisionnement en composants soudés 410S auprès de fournisseurs chinois
Liste de contrôle des commandes
Avant d'envoyer votre demande, préparez les informations suivantes afin d'obtenir un devis précis sous 12 heures :
Confirmation de nuance : 410S (et non 410 — veuillez le préciser clairement afin d’éviter de recevoir un matériau trempable)
Forme du produit : Bobine laminée à froid / bobine laminée à chaud / tôle laminée à froid / plaque laminée à chaud
Dimensions : Épaisseur × largeur × longueur (ou poids de la bobine)
Finition de surface : 2B / BA / n° 1 / n° 4 (à préciser pour la préparation au soudage)
Quantité : Tonnes métriques (MOQ : 1 tonne)
Documentation : Type MTC (norme EN 10204 3.1 ; 3.2 disponible auprès d'un tiers)
Port de destination : Pour un devis CIF/CFR
Logistique d'exportation
| Paramètre | Détails |
|---|---|
| code SH | 7219.34 (laminé à froid, largeur ≥ 600 mm, 1-3 mm) ; 7219.24 (laminé à chaud, 4.75-10 mm) ; 7220.20 (largeur < 600 mm) |
| MOQ | 1 tonne métrique |
| délai de livraison | 7 à 15 jours pour les articles en stock ; 25 à 35 jours pour les nouvelles productions |
| Emballage | Palette en bois cerclée d'acier ; papier imperméable + film plastique ; dessicant pour le transport maritime |
| Conditions commerciales | FOB Shanghai / CIF / CFR / DAP (selon les préférences de l'acheteur) |
| Conditions de paiement | Paiement par virement bancaire (30 % d'acompte, 70 % contre copie du connaissement) ; lettre de crédit à vue pour les commandes supérieures à 50 000 $. |
| +86-13761906384 (Réponse en 12 heures, week-ends inclus) |
Pourquoi les acheteurs choisissent le 410S de Huaxiao Metal
Vérification de la qualité : test PMI à 100 % sur chaque envoi — vous recevez du 410S, et non du 410 ou du 430.
Documentation complète : EN 10204 3.1 MTC + rapport PMI + rapport dimensionnel avec chaque commande
Assistance soudage : Nous pouvons fournir la documentation WPS/PQR à votre équipe de fabrication.
Disponibilité en stock : plus de 1 000 tonnes d’acier inoxydable 410/410S en bobines, tôles et plaques.
Expérience à l'export : Livraisons vers plus de 50 pays, dont le Brésil, l'Allemagne, l'Italie, l'Espagne, le Chili et la Colombie.
Réponse en 12 heures : Devis envoyés sous 12 heures, week-ends compris pour les commandes urgentes
Traçabilité des lots : numéro de coulée enregistré pour les commandes répétées – correspondance dimensionnelle de ±0.01 mm
Questions fréquemment posées
Peut-on souder l'acier inoxydable 410S sans préchauffage ?
Oui. L'acier inoxydable 410S est un acier ferritique qui ne nécessite généralement pas de préchauffage pour les sections minces (< 3 mm). Pour les sections plus épaisses (≥ 3 mm) ou les assemblages fortement contraints, un léger préchauffage de 150 à 200 °C est recommandé afin de réduire les contraintes thermiques et d'éviter la rupture fragile.
Quel métal d'apport dois-je utiliser pour souder du 410S ?
Le métal d'apport AWS E/ER 309L est le plus couramment recommandé pour l'acier 410S, offrant une bonne ductilité et une résistance à la fissuration satisfaisante. Pour une composition chimique similaire, les métaux d'apport AWS E/ER 410 ou 430 peuvent être utilisés. Pour le soudage de métaux dissemblables tels que l'acier au carbone ou les aciers austénitiques, le 309L est privilégié.
L'acier 410S nécessite-t-il un traitement thermique après soudage ?
Dans la plupart des cas, l'acier inoxydable 410S ne nécessite pas de traitement thermique après soudage, car il ne durcit pas dans la zone affectée thermiquement. Pour les soudures fortement sollicitées ou de forte épaisseur, un traitement thermique de relaxation des contraintes à 700-750 °C, suivi d'un refroidissement lent, peut améliorer la ductilité.
Pourquoi l'acier 410S est-il plus facile à souder que l'acier 410 ?
L'acier 410S présente une teneur en carbone inférieure ou égale à 0.08 %, ce qui lui permet de conserver sa structure ferritique même après un refroidissement rapide suite au soudage. L'acier 410, quant à lui, contient entre 0.08 et 0.15 % de carbone, ce qui entraîne la formation de martensite dure et fragile dans la zone affectée thermiquement, une phase qui se fissure facilement. C'est pourquoi l'acier 410 nécessite un préchauffage (250-350 °C) et un recuit après soudage, contrairement à l'acier 410S.
Quelles méthodes de soudage sont les plus adaptées à l'acier 410S ?
Le soudage TIG (GTAW) est recommandé pour les passes de fond et les travaux de précision. Le soudage MIG (GMAW) offre une productivité élevée pour les passes de remplissage. Le soudage à l'arc avec électrode enrobée (SMAW) convient aux réparations sur site. Le soudage par résistance (par points et à la molette) est également adapté aux tôles minces en acier 410S. Principe clé : limiter l'apport de chaleur pour éviter une croissance excessive du grain.
L'acier 410S est-il magnétique après soudage ?
Oui. L'acier 410S est magnétique en toutes circonstances : avant, pendant et après le soudage. Cela s'explique par sa microstructure ferritique, stable lors des cycles thermiques. Si votre application requiert des propriétés non magnétiques, privilégiez les aciers austénitiques comme le 304 ou le 316L.
Quelle est la température de service maximale pour les composants soudés en acier 410S ?
L'acier 410S résiste à l'oxydation en continu jusqu'à 705 °C (1300 °F) et de façon intermittente jusqu'à 811 °C (1500 °F). Au-delà de 1093 °C (2000 °F), il devient fragile. Pour les composants soudés utilisés à haute température, il est recommandé de maintenir la température de fonctionnement en dessous de 705 °C afin de garantir une fiabilité à long terme.
Puis-je obtenir les spécifications MTC et les procédures de soudage avec l'acier 410S de Huaxiao Metal ?
Oui. Chaque livraison d'acier 410S de Huaxiao Metal inclut un certificat d'essai en usine EN 10204 3.1 détaillant la composition chimique et les propriétés mécaniques. Nous fournissons également des rapports d'essais PMI, des rapports d'essais de dureté et des certificats de contrôle dimensionnel. Pour les composants soudés, nous fournissons la documentation WPS/PQR sur demande.
Conclusion
L'acier inoxydable 410S est le choix idéal pour toutes les applications nécessitant un soudage. Sa structure ferritique élimine les risques de préchauffage, de recuit après soudage et de fissuration qui rendent la mise en œuvre de l'acier 410 complexe et coûteuse. En optant pour l'acier 410S pour vos composants soudés (échangeurs de chaleur, systèmes d'échappement, pièces de four, équipements pétrochimiques), vous réduisez vos coûts de fabrication de 20 à 30 % tout en conservant une excellente résistance à la corrosion et à l'oxydation jusqu'à 705 °C.
La réussite d'un projet 410S repose sur l'approvisionnement en matériaux à faible teneur en carbone (≤ 0.08 %) et accompagnés d'une documentation complète. Chez Huaxiao Metal, chaque livraison de 410S est certifiée PMI, conforme à la norme EN 10204 3.1 MTC et inclut la traçabilité du numéro de coulée. Découvrez les spécifications de nos bobines laminées à froid , bobines laminées à chaud , tôles laminées à froid et plaques laminées à chaud en acier 410S.